

еш бирелә торган сораулар
ЕШ БИРЕЛӘ ТОРГАН СОРАУЛАР
Өч фазалы асинхрон двигательләрнең җитешсезлекләрен, гадәттә, ике өлешкә бүлеп була: электр җитешсезлекләре һәм механик җитешсезлекләр.
Механик җитешсезлекләргә түбәндәгеләр керә: дөрес булмаган зурлыктагы яки зарарланган подшипниклар, подшипник гильзалары, май капкачлары, оч капкачлары, вентиляторлар, утыргычлар һәм башка детальләр, һәм вал детальләренең тузуы. Электр җитешсезлекләренә, нигездә, түбәндәгеләр керә: статор һәм ротор чыбыкларының ватылуы, борылышлар арасында (фазада), җиргә тоташу һ.б.
Статор һәм ротор үзара изоляцияләнгән кремний корыч битләреннән ясалган һәм моторның магнит чылбырының бер өлеше булып тора. Статор һәм ротор үзәкләренең зарарлануы һәм деформациясе, нигездә, түбәндәге аспектлар аркасында килеп чыга.
(1) Подшипникларның артык тузуы яки начар җыю, статор һәм роторның ышкылуына китерә, бу үзәк өслегенә зыян китерә, бу үз чиратында кремний корыч кисәкләре арасында кыска ялганыш китереп чыгара, моторның тимер югалтуын арттыра, мотор температурасын артык күтәрә. Вак пычак һәм башка кораллар кулланып, кремний корыч кисәгенең кыска тоташуын бетерергә, чистартырга һәм аннары изоляцияләүче буяу белән капларга, җылытырга һәм киптерергә кирәк.
(2) Тимер үзәгенең өслеге дым һәм башка сәбәпләр аркасында дат баскан, аны зым кәгазе белән ялтыратып, чистартып, изоляцияләүче буяу белән капларга кирәк.
(3) Чыбыкны җиргә тоташтыру нәтиҗәсендә барлыкка килгән югары җылылык аркасында үзәк яки тешләр янып китә. Эрегән материалны алып ташлау һәм аны изоляцияләүче буяу белән киптерү өчен, кискеч яки кыргыч кебек корал кулланырга мөмкин.
(4) Үзәк һәм машина нигезе арасындагы бәйләнеш йомшак, һәм башлангыч урнаштыру винтларын кысып куярга мөмкин. Әгәр урнаштыру винтлары эшләмәсә, урнаштыру тишекләрен яңадан бораулагыз һәм машина нигезенә кагып, урнаштыру винтларын кысыгыз.
Тәгәрмәч подшипнигында май җитмәгәндә, сөяк тавышы ишетеләчәк. Әгәр өзлексез тайпылу тавышы ишетелсә, бу подшипник корыч боҗрасының өзелүе булырга мөмкин. Әгәр подшипник ком һәм башка чүп-чар белән кушылган булса яки подшипник өлешләрендә җиңел тузу булса, ул җиңел тавыш чыгарачак. Сүтеп алганнан соң тикшерегез: башта подшипникның тәгәрмәч корпусын, корыч боҗраның эчендә һәм тышында зыян, дат, җөйләр һ.б. юклыгын тикшерегез. Аннары подшипникның эчке боҗрасын кулыгыз белән кысыгыз һәм подшипникны тигезләгез, тышкы корыч боҗраны икенче кулыгыз белән басыгыз, әгәр подшипник яхшы булса, тышкы корыч боҗра шома әйләнергә тиеш, әйләнүдә тибрәнү һәм ачык бөгелүләр булмас, туктаганнан соң тышкы корыч боҗраның регрессиясе булмас, югыйсә подшипникны кулланып булмый. Сул кул тышкы боҗрага кысылган, уң кул эчке корыч боҗраны кысып, барлык юнәлешләргә этәрү өчен көч куегыз, әгәр этәргәндә бик йомшак хис итсәгез, бу җитди тузу.
Подшипник өслегендәге тот тапларын төзәтү өчен, 00 зым кәгазе белән сөртеп алырга мөмкин, аннары бензин чистартуга керегез; подшипник ярыклары, боҗра эчендәге һәм тышындагы ватылган яки артык тузган подшипникларны яңа подшипниклар белән алыштырырга кирәк. Яңа подшипникны алыштырганда, элеккеге подшипник белән бер үк төрдәге подшипникны кулланыгыз. Подшипникларны чистарту һәм ягулык тутыру.
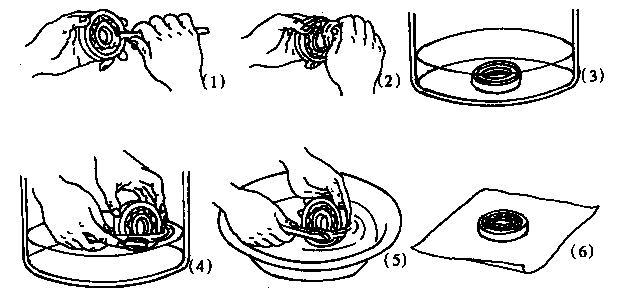
Подшипникларны чистарту процессы: башта корыч шар өслегеннән калдык майны кырып алыгыз; калдык майны мамык тукыма белән сөртегез; аннары подшипникны бензинга маныгыз һәм корыч шарны щетка белән сөртегез; аннары подшипникны чиста бензинда чайкатыгыз; ниһаять, бензин парга әйләнеп кипсен өчен подшипникны кәгазьгә куегыз.
Подшипникларны майлау процессы: Тәгәрмәчле подшипниклар өчен май сайлауда, төп игътибар подшипникның эш шартларына, мәсәлән, мохитне куллануга (дымлы яки коры), эш температурасына һәм мотор тизлегенә бирелә. Майның сыйдырышлыгы подшипник камерасы күләменең 2/3 өлешеннән артмаска тиеш.
Подшипникка майлау мае өстәгәндә, аны подшипникның бер ягыннан кысып алырга кирәк, аннары артык майны бармак белән йомшак кына кырып алырга кирәк, майны корыч шарны тигез итеп ябыштырырга мөмкин булганчы өстәп була. Подшипник капкачына майлау мае өстәгәндә, артык күп өстәмәгез, якынча 60-70% җитә.
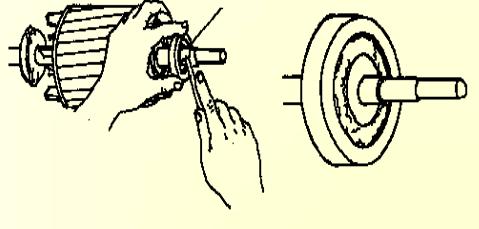
(1) Вал бөгелүен, әгәр бөкләнү зур булмаса, вал диаметрын шлифовкалау һәм тайпылышлы боҗра ысулы белән төзәтергә мөмкин; әгәр бөкләнү 0,2 мм дан артык булса, валны пресс астына куярга мөмкин, бөкләнү басымын төзәтергә, вал өслеген токарь станогы белән кисү шлифовкасы белән төзәтергә мөмкин; мәсәлән, бөкләнү бик зур булса, яңа вал белән алыштырырга кирәк.
(2) Вал муенының тузуы күп түгел, муенга хром катламы белән капланырга мөмкин, аннары кирәкле зурлыкка кадәр тартарга мөмкин; күбрәк тузырга мөмкин, муенга каплауны эретеп ябыштырырга мөмкин, аннары токарь станогында кисү һәм тартарга мөмкин; әгәр рулон тузуы бик зур булса, рулонда да 2-3 мм тузу булырга мөмкин, аннары җиңне кайнар килеш рулонга урнаштырып, аннары кирәкле зурлыкка кадәр борырга кирәк.
Вал ярыгы яки валның аркылы ярылу тирәнлеге вал диаметрының 10%-15% тан артмый, буй ярыклары вал озынлыгының 10% тан артмый, аларны каплау ысулы белән төзәтеп була, аннары кирәкле зурлыкка кадәр вак борып. Әгәр валдагы ярык җитдирәк булса, яңа вал кирәк.
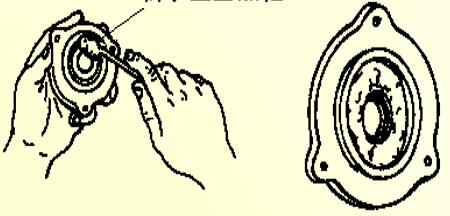
Корпуста һәм оч капкачында ярыклар булса, аларны каплау белән эретеп ябыштырырга кирәк. Әгәр подшипник чокырының арасы бик зур булса, бу подшипник очы капкачының бик йомшак булуына китерә икән, подшипник чокыры стенасын перфоратор ярдәмендә тигез итеп эшкәртергә мөмкин, аннары подшипникны оч капкачына урнаштырырга мөмкин, ә зуррак куәтле моторлар өчен подшипникның кирәкле зурлыгын инкрустация яки каплау ярдәмендә дә эшкәртергә мөмкин.
Мотор урнаштыру нигезе тигез түгел. Мотор нигезен тигезләгез һәм нигезне тигезләгәннән соң ныклы итеп беркетегез.
Җиһазлар мотор тоташуы белән концентрик түгел. Концентриклыкны яңадан төзәтегез.
Моторның роторы балансланмаган. Роторның статик яки динамик баланслануы.
Тасма шкивы яки муфтасы балансланмаган. Шкив яки муфтаны калибрлау балансы.
Ротор валының башы бөгелгән яки шкив эксцентрик. Ротор валын турылагыз, шкивны турыга куегыз һәм аннары кире әйләндерү өчен көйләүне куегыз.
Статор чолганышының дөрес тоташтырылмавы, локаль кыска ялганыш яки җирләү, нәтиҗәдә өч фазалы ток тигезсезлеге барлыкка килә һәм тавыш чыга.
Подшипник эчендә чит матдә яки майлау мае җитмәү. Подшипникларны чистартыгыз һәм подшипник камерасының 1/2-1/3 өлешен яңа майлау материалы белән алыштырыгыз.
Статор һәм корпус яки ротор үзәге һәм ротор валы арасындагы буш урын. Урнаштыруның, яңадан эретеп ябыштыруның, эшкәртүнең тузу торышын тикшерегез.
Статор һәм роторның ялган ышкылуы. Тимер үзәгенең иң югары ноктасын табу, эшкәртү.
Мотор эшләгәндә электромагнит шау-шу. Ремонтлау юлы белән бетерүе кыен.
| Изоляция классы | Температура (℃) |
| Изоляция классы | Температура (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① түбән ябышлык, югары каты матдәләр күләме һәм батыру җиңеллеге.
2 тиз катыру, нык бәйләнеш һәм эластиклык.
③Югары электр үзлекләре, җылылыкка чыдамлык, дымга чыдамлык һәм химик тотрыклылык.
а) Вал һәм плитка арасы бик кечкенә.
б) Май куыгы тишеге кечкенә һәм май җитәрлек күләмдә бирелми.
в) майлау маеның югары температурасы.
d) Вал плиткасының җәрәхәтләнүен тикшерү.
д) майның начар кайтарылуы һәм майның җитәрлек күләмдә бирелмәве.